
Корзина
ОформитьСтаночная оснастка: виды, назначение и как правильно подобрать
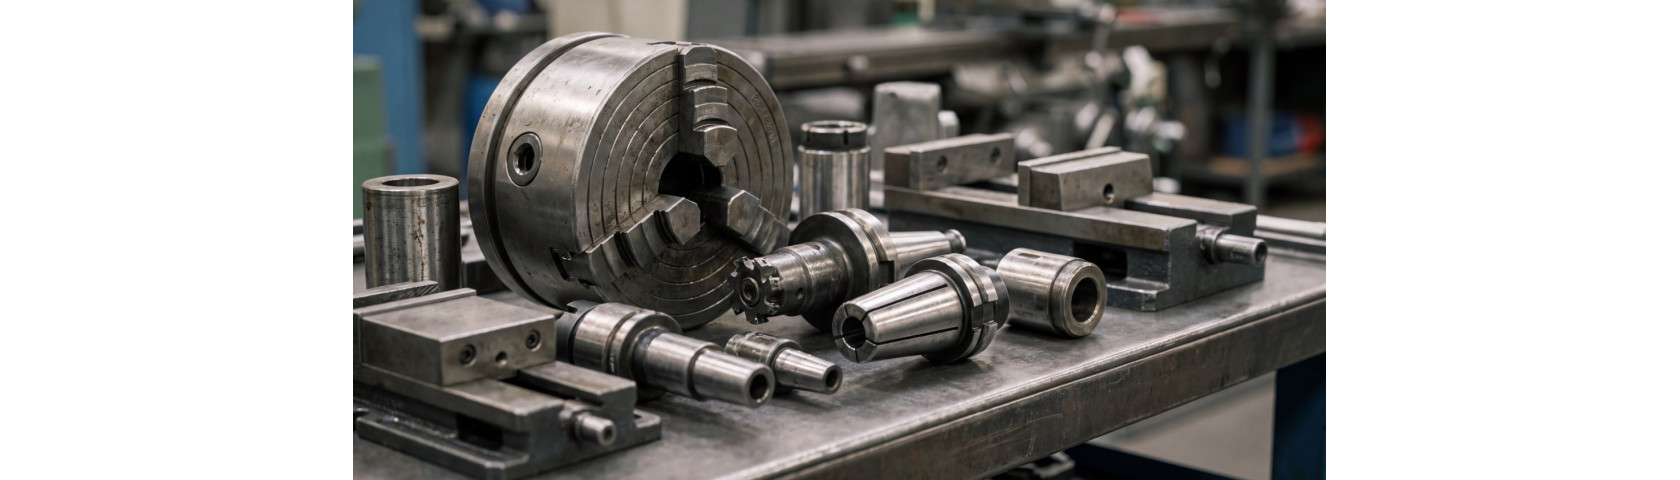
Точность и производительность металлообработки зависят не только от характеристик станка и режущего инструмента. Не менее важна станочная оснастка: патроны, оправки, втулки, центры, тиски, люнеты, прижимы и другие приспособления. Они обеспечивают установку инструмента и заготовки, передают крутящий момент, уменьшают вибрации и помогают выдерживать заданные размеры.
Неправильно подобранное приспособление может стать причиной биения инструмента, смещения детали, ухудшения качества поверхности и преждевременного износа оборудования. Поэтому оснастку для станков выбирают не только по назначению, но и по типоразмеру, посадочному конусу, точности, допустимой нагрузке и совместимости со станком.
В этой статье рассмотрим основные виды станочной оснастки, особенности оснащения токарных, фрезерных и сверлильных станков, а также разберём, на какие параметры следует обращать внимание при подборе.
Что такое станочная оснастка
Станочная оснастка — это совокупность вспомогательных устройств и приспособлений, необходимых для установки, закрепления, позиционирования и обработки заготовок. К ней также относятся элементы, с помощью которых режущий инструмент соединяется со шпинделем или рабочим органом станка.
Оснастка находится между станком, инструментом и обрабатываемой деталью. Она не всегда участвует в резании непосредственно, однако во многом определяет стабильность всего технологического процесса.
К основным функциям станочной оснастки относятся:
- точное базирование заготовки;
- надёжное закрепление детали;
- установка режущего инструмента;
- передача крутящего момента;
- обеспечение соосности инструмента и шпинделя;
- поддержка длинных и нежёстких заготовок;
- изменение положения детали во время обработки;
- сокращение времени установки и переналадки;
- повышение повторяемости операций;
- снижение вибраций и риска брака.
В широком смысле к оснащению производства также относят монтажные приспособления, системы подачи смазочно-охлаждающей жидкости, виброопоры и вспомогательные устройства. Посмотреть доступную оснастку для станков и производства можно в каталоге «ПМ Техно».
Основные виды станочной оснастки
Классифицировать оснастку можно по назначению, типу оборудования, способу закрепления и степени специализации. На практике удобнее всего разделять её на инструментальную, зажимную, установочную и вспомогательную.
Инструментальная оснастка
Инструментальная оснастка служит связующим звеном между режущим инструментом и станком. Она должна обеспечивать точное положение инструмента, достаточную жёсткость и надёжную передачу нагрузки.
В эту группу входят:
- фрезерные оправки;
- расточные оправки и головки;
- сверлильные патроны;
- цанговые патроны;
- цанги;
- резьбонарезные патроны;
- переходные втулки;
- держатели сверл и резцов;
- штревели;
- оправки для насадных зенкеров и развёрток;
- оправки для торцевых и дисковых фрез.
При выборе инструментальной оснастки особенно важны тип присоединения к шпинделю, допустимый диаметр инструмента, биение, рабочая длина и условия обработки.
Заготовочная и зажимная оснастка
Задача зажимной оснастки — удерживать деталь в заданном положении и не допускать её перемещения под действием сил резания.
К этой категории относятся:
- токарные патроны и кулачки;
- станочные тиски;
- магнитные плиты и блоки;
- прихваты;
- шпильки;
- Т-образные болты;
- ступенчатые опоры и прижимы;
- угловые зажимы;
- специальные станочные приспособления.
Зажим должен быть достаточно сильным, но не деформировать заготовку. Особенно это важно при обработке тонкостенных деталей, изделий из мягких сплавов и компонентов сложной формы.
Установочная и позиционирующая оснастка
Установочные приспособления используются для базирования и изменения положения детали относительно режущего инструмента. К ним относятся:
- координатные столы;
- поворотные столы;
- горизонтально-вертикальные столы;
- делительные головки;
- угловые плиты;
- монтажные плиты;
- призмы;
- регулируемые опоры.
Такая оснастка расширяет возможности универсального оборудования. Например, поворотный стол позволяет обрабатывать детали по окружности и выполнять несколько операций без повторной ручной разметки.
Поддерживающая оснастка
Поддерживающие приспособления применяются при работе с длинными, тяжёлыми или недостаточно жёсткими заготовками.
Основные виды:
- неподвижные люнеты;
- подвижные люнеты;
- вращающиеся центры;
- упорные центры;
- полуцентры;
- задние бабки;
- винтовые и регулируемые опоры.
Поддержка уменьшает прогиб и вибрации заготовки. Это помогает сохранить геометрию детали, особенно при точении длинных валов или обработке с большим вылетом.
Вспомогательная оснастка
В эту группу входят устройства, которые не удерживают инструмент или деталь непосредственно, но обеспечивают нормальную эксплуатацию станка:
- трубки и сопла для подачи СОЖ;
- системы охлаждения и смазки;
- виброопоры;
- монтажные столы для оправок;
- маховики и ручки;
- переходные и соединительные муфты;
- приспособления для сборки и обслуживания оборудования.
Вспомогательная оснастка влияет на удобство, безопасность и устойчивость технологического процесса.
Оснастка для токарного станка
Во время токарной обработки заготовка вращается, а резец совершает рабочее перемещение. Поэтому оснастка для токарного станка должна прежде всего обеспечивать надёжное центрирование и закрепление детали.
Токарные патроны
Токарный патрон устанавливается на шпиндель и удерживает заготовку с помощью кулачков. Наиболее распространены:
- трёхкулачковые самоцентрирующие патроны;
- четырёхкулачковые патроны с независимым перемещением кулачков;
- цанговые патроны;
- специальные патроны для нестандартных деталей.
Трёхкулачковая конструкция удобна для круглых и шестигранных заготовок: кулачки перемещаются одновременно и автоматически устанавливают деталь по центру.
Четырёхкулачковый патрон позволяет независимо регулировать каждый кулачок, поэтому подходит для квадратных, прямоугольных и несимметричных заготовок.
Подбирая патрон, необходимо учитывать:
- способ крепления к шпинделю;
- наружный диаметр корпуса;
- диапазон зажима;
- максимальную частоту вращения;
- допустимую массу заготовки;
- точность центрирования;
- исполнение и тип кулачков.
Патрон нельзя выбирать только по его диаметру. Посадочная часть и способ соединения со шпинделем должны полностью соответствовать конструкции станка.
Прямые и обратные кулачки
Прямые кулачки обычно используются для зажима заготовки за наружную поверхность небольшого диаметра или за внутреннее отверстие. Обратные кулачки позволяют удерживать детали большего диаметра и ступенчатые заготовки.
При замене кулачков проверяют их совместимость с моделью патрона, размер и шаг спирального зацепления, а также комплектность. Использование похожих, но не соответствующих патрону кулачков не обеспечивает требуемой точности и безопасности.
Вращающиеся и упорные центры
Центры устанавливаются в пиноль задней бабки и поддерживают свободный конец заготовки. Они особенно востребованы при обработке валов и длинных деталей.
Вращающийся центр оснащён подшипниковым узлом, благодаря которому его рабочая часть вращается вместе с деталью. Он уменьшает трение и подходит для работы на повышенной частоте вращения.
Упорный, или неподвижный, центр не вращается вместе с заготовкой. Такое исполнение отличается жёсткостью, но требует контроля смазки и режимов обработки.
Центры подбираются по:
- размеру конуса Морзе;
- максимально допустимой нагрузке;
- частоте вращения;
- величине радиального биения;
- форме рабочей части;
- назначению.
Для повышенных скоростей и чистовой обработки целесообразно использовать высокоточные вращающиеся центры с минимальным биением.
Люнеты
Если длина заготовки значительно превышает её диаметр, под действием резца может возникнуть прогиб. Люнет создаёт дополнительную опору и уменьшает вибрации.
Неподвижный люнет крепится к станине и поддерживает деталь в определённой зоне. Подвижный устанавливается на суппорте и перемещается вместе с режущим инструментом.
При подборе учитывают:
- модель и размеры станка;
- способ установки на станину или суппорт;
- диапазон поддерживаемых диаметров;
- количество и конструкцию опор;
- допустимую нагрузку;
- материал и исполнение контактных элементов.
Резцедержатели
Резцедержатель фиксирует токарный резец в суппорте. От его жёсткости и точности установки зависит положение режущей кромки относительно оси детали.
Важно, чтобы сечение резца соответствовало посадочному размеру держателя. Избыточный вылет инструмента увеличивает вибрации, поэтому резец следует закреплять с минимально необходимым выступанием.
Оснастка для фрезерного станка
На фрезерном оборудовании вращается инструмент, а заготовка устанавливается на столе. Поэтому оснастка для фрезерного станка включает две большие группы: приспособления для установки фрез и устройства для закрепления деталей.
Фрезерные оправки
Оправка соединяет фрезу со шпинделем станка и передаёт крутящий момент. Конструкция выбирается с учётом типа фрезы и посадочного интерфейса оборудования.
Применяются оправки:
- для концевых фрез;
- для торцевых фрез;
- для дисковых фрез;
- для насадных фрез;
- для горизонтально-фрезерных станков;
- с хвостовиками КМ, 7:24, BT и других типов.
Ключевые параметры оправки:
- тип и размер хвостовика;
- диаметр посадочной части;
- длина;
- способ фиксации инструмента;
- допустимая частота вращения;
- точность и радиальное биение;
- наличие шпонки, резьбы или штревеля.
Чем больше вылет оправки, тем ниже жёсткость системы. Для силового фрезерования рекомендуется выбирать наиболее короткое исполнение, которое обеспечивает необходимый доступ к зоне обработки.
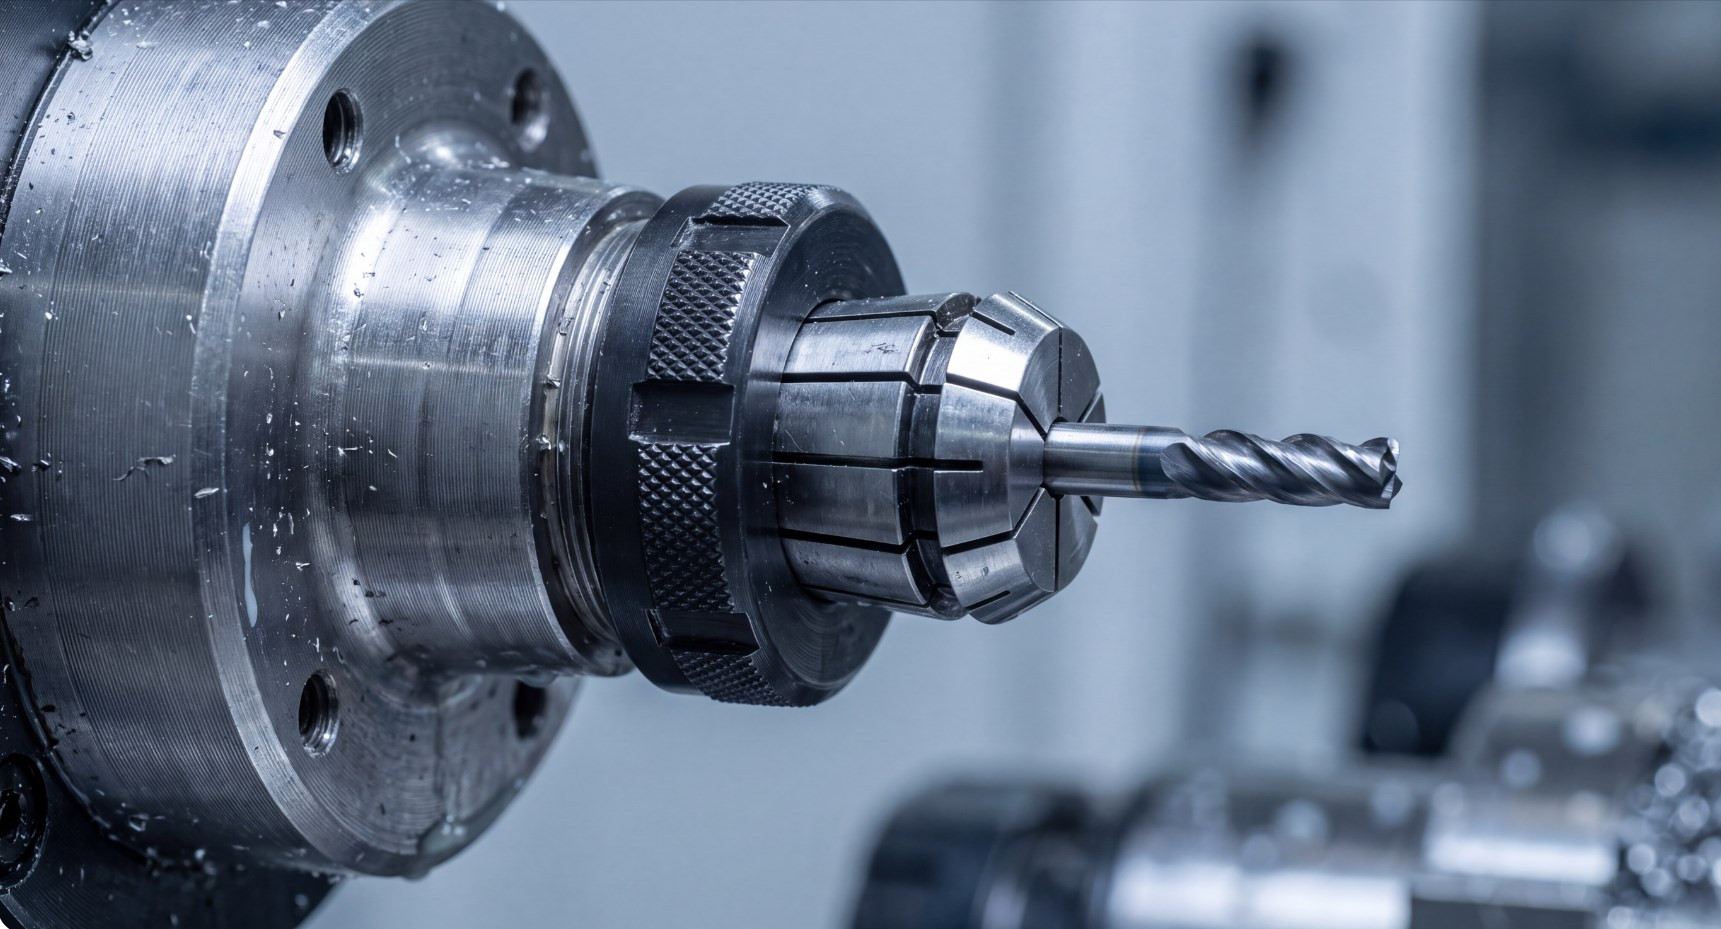
Цанговые патроны и цанги
Цанговый патрон применяется для закрепления инструмента с цилиндрическим хвостовиком. Такая система удобна для концевых фрез, свёрл, развёрток и другого осевого инструмента.
В каталоге производственной оснастки представлены патроны и цанги распространённых серий, включая ER16, ER32 и ER50. При выборе необходимо проверить:
- серию цанги;
- диапазон зажима;
- тип хвостовика патрона;
- резьбу и тип гайки;
- допустимую частоту вращения;
- класс точности.
Цангу следует использовать только в предусмотренном диапазоне диаметров. Нельзя компенсировать заметное несоответствие диаметра инструмента чрезмерной затяжкой гайки: это может повредить цангу, ухудшить точность и снизить надёжность закрепления.
Станочные тиски
Тиски — один из наиболее универсальных вариантов крепления деталей на фрезерном и сверлильном оборудовании. Они бывают:
- неповоротными;
- поворотными;
- координатными;
- угловыми;
- прецизионными;
- специальными.
Основные характеристики станочных тисков:
- ширина и высота губок;
- максимальное раскрытие;
- ход подвижной губки;
- общая высота;
- способ крепления к столу;
- наличие поворотного основания;
- материал корпуса;
- точность позиционирования.
Для фрезерования важна не только сила зажима, но и устойчивость корпуса к деформации. Перед работой тиски необходимо выверить относительно направления перемещения стола.
Поворотные и координатные столы
Поворотный стол позволяет устанавливать заготовку под заданным углом, выполнять обработку по дуге, сверлить отверстия по окружности и фрезеровать равномерно расположенные элементы.
Координатный стол обеспечивает точное перемещение детали по двум взаимно перпендикулярным направлениям. Он может использоваться на сверлильном, фрезерном и другом универсальном оборудовании.
При выборе стола учитывают:
- размеры рабочей поверхности;
- количество и размеры Т-образных пазов;
- диапазоны перемещения;
- цену деления лимбов;
- допустимую нагрузку;
- высоту конструкции;
- возможность вертикальной и горизонтальной установки;
- совместимость с рабочим столом станка.
Нужно учитывать, что дополнительный стол увеличивает общую высоту установки и уменьшает доступный ход по вертикальной оси.
Прихваты и крепёж для Т-образных пазов
Для крупногабаритных или сложных деталей, которые невозможно закрепить в тисках, применяют прихваты. Комплект крепежа может включать:
- станочные шпильки;
- Т-образные болты;
- гайки;
- ступенчатые опоры;
- прижимные планки;
- регулируемые опоры.
Размер крепёжных элементов должен соответствовать пазам рабочего стола. Прижимы располагают так, чтобы усилие действовало как можно ближе к опорной точке заготовки. Недопустимо устанавливать деталь на неустойчивые случайные подкладки.
Делительные головки
Делительная головка применяется для точного поворота заготовки на заданный угол. С её помощью обрабатывают шлицы, зубчатые колёса, многогранники и равномерно расположенные пазы.
При подборе оценивают высоту центров, диапазон деления, посадку шпинделя, возможность установки задней бабки и допустимую массу детали.
Расточные оправки и головки
Расточная оснастка используется для обработки уже существующих отверстий, повышения их точности и получения требуемого диаметра.
При выборе расточной оправки или головки учитывают:
- диапазон диаметров расточки;
- тип обрабатываемого отверстия — сквозное или глухое;
- максимальную глубину;
- размер устанавливаемого резца;
- угол его расположения;
- тип хвостовика;
- жёсткость и рабочий вылет.
Для глубокой расточки особенно важно минимизировать вылет и обеспечить устойчивость системы к вибрациям.
Оснастка для сверлильного станка
Оснастка для сверлильного станка предназначена для закрепления свёрл, развёрток, зенкеров, метчиков и заготовок. При её подборе важно учитывать конус шпинделя, диапазон диаметров инструмента и характер выполняемых операций.
Сверлильные патроны
Сверлильный патрон удерживает инструмент с цилиндрическим хвостовиком. Существуют ключевые и быстрозажимные исполнения.
Ключевой патрон затягивается специальным ключом и обычно обеспечивает уверенный зажим при значительной нагрузке. Быстрозажимной упрощает и ускоряет смену инструмента, но должен использоваться в пределах предусмотренных изготовителем режимов.
Основные параметры:
- минимальный и максимальный диаметры зажима;
- тип присоединительного конуса или резьбы;
- допустимая частота вращения;
- направление вращения;
- точность;
- особенности фиксации.
Переходные оправки и втулки
Переходная оснастка позволяет установить инструмент или патрон, присоединительный размер которого отличается от размера шпинделя. Наиболее распространены втулки и оправки с конусом Морзе.
Маркировка КМ2, КМ3, КМ4, КМ5 и КМ6 обозначает типоразмер конуса. При подборе необходимо точно определить:
- внутренний конус шпинделя;
- хвостовик инструмента;
- наличие лапки или резьбовой фиксации;
- общую длину сборки;
- допустимый вылет.
Использование нескольких переходников, установленных один в другой, увеличивает длину и снижает жёсткость системы. По возможности следует выбирать один переходной элемент нужного типоразмера.
Резьбонарезные патроны
Патроны для метчиков применяются при нарезании внутренней резьбы. В зависимости от конструкции они могут компенсировать осевое перемещение, ограничивать крутящий момент или обеспечивать быструю замену инструмента.
При выборе учитывают:
- диапазон размеров метчиков;
- тип хвостовика;
- направление вращения;
- наличие компенсации;
- величину передаваемого момента;
- материал заготовки и размер резьбы.
Тиски и координатные столы
Для обычных сверлильных операций применяются станочные тиски, а для серийного расположения отверстий — координатные столы. Заготовку нельзя удерживать рукой: при заклинивании сверла она может провернуться.
Тиски должны быть надёжно закреплены на столе. При сверлении сквозных отверстий под деталь устанавливают подходящую подкладку или используют предусмотренные технологические отверстия.
Как подобрать оснастку для станка
Подбор следует начинать не с цены или внешних размеров, а с анализа конкретной технологической задачи. Оптимальная оснастка должна быть совместима со станком, выдерживать рабочие нагрузки и обеспечивать необходимую точность.
Шаг 1. Определить тип и модель станка
Нужно уточнить:
- тип оборудования;
- модель и изготовителя;
- конструкцию шпинделя;
- размеры рабочего стола и пазов;
- параметры пиноли задней бабки;
- допустимую нагрузку;
- максимальную частоту вращения.
Основным источником информации должен быть паспорт станка. Если документация отсутствует, присоединительные размеры необходимо измерить и дополнительно проверить по техническим справочникам.
Шаг 2. Установить тип присоединения
Для инструментальной оснастки определяют посадочный интерфейс. Это может быть:
- конус Морзе;
- конус 7:24;
- BT по MAS 403;
- HSK;
- R8;
- цилиндрический хвостовик;
- резьбовое соединение;
- фланцевое крепление.
Даже при одинаковом внешнем размере разные системы крепления не всегда взаимозаменяемы. Следует проверять стандарт, номер конуса, резьбу, способ затяжки и конструкцию штревеля.
Шаг 3. Учесть размеры инструмента или заготовки
Для патронов и цанг важен диапазон диаметров зажима. Для тисков — ширина губок и максимальное раскрытие. Для люнета — минимальный и максимальный диаметры поддерживаемой детали. Для поворотного стола — размеры рабочей поверхности и грузоподъёмность.
При этом оснастку не следует постоянно использовать на пределе диапазона. Небольшой запас по нагрузке и размерам повышает устойчивость и упрощает работу.
Шаг 4. Определить необходимую точность
Для черновой обработки требования к биению могут быть менее строгими, чем для чистового фрезерования, расточки или сверления отверстий малого диаметра.
Оценивают:
- радиальное и торцевое биение;
- повторяемость установки;
- точность центрирования;
- класс точности;
- соосность посадочных поверхностей;
- точность перемещения или деления.
Важно учитывать точность всей сборки. Высокоточная цанга не устранит биение изношенного шпинделя или повреждённой оправки.
Шаг 5. Рассчитать нагрузку и частоту вращения
Для вращающейся оснастки необходимо проверить максимально допустимые обороты. Этот параметр особенно важен для патронов, центров, оправок и расточных головок.
Также учитывают:
- крутящий момент;
- радиальную и осевую нагрузку;
- массу детали;
- режим резания;
- вылет инструмента;
- возможный дисбаланс.
Оснастку запрещено эксплуатировать на скорости выше указанной изготовителем. При большой массе или несимметричной форме детали частоту вращения дополнительно ограничивают.
Шаг 6. Оценить жёсткость сборки
Чем длиннее цепочка «шпиндель — переходник — патрон — инструмент», тем выше вероятность вибраций и отклонения инструмента под нагрузкой. Поэтому желательно:
- уменьшать количество переходных элементов;
- выбирать минимально необходимый вылет;
- надёжно очищать и соединять посадочные поверхности;
- применять оснастку достаточного сечения;
- исключать чрезмерное выступание инструмента.
Особенно важна жёсткость при фрезеровании, расточке и обработке труднообрабатываемых материалов.
Шаг 7. Проверить стандарт и исполнение
На оснастке и в документации могут быть указаны ГОСТ, DIN, MAS 403 и другие стандарты. Они помогают определить геометрию, присоединительные размеры и требования к изделию.
Однако совпадение общего стандарта не всегда гарантирует полную совместимость. Дополнительно проверяют исполнение, размер резьбы, наличие лапки, длину и способ фиксации.
Краткая таблица выбора оснастки
| Задача | Подходящая оснастка | Основные параметры |
|---|---|---|
| Закрепление круглой детали на токарном станке | Трёхкулачковый патрон | Посадка, диаметр патрона, диапазон зажима, обороты |
| Обработка несимметричной детали | Четырёхкулачковый патрон | Независимые кулачки, размер и способ установки |
| Поддержка длинного вала | Центр или люнет | Конус Морзе, нагрузка, диапазон диаметров |
| Установка концевой фрезы | Цанговый патрон и цанга | Тип хвостовика, серия ER, диаметр инструмента |
| Установка дисковой или насадной фрезы | Фрезерная оправка | Диаметр посадки, хвостовик, длина, шпонка |
| Закрепление детали на фрезерном станке | Станочные тиски | Ширина губок, раскрытие, точность, основание |
| Крепление крупной заготовки | Прихваты и станочный крепёж | Размер Т-паза, резьба, высота установки |
| Обработка по окружности | Поворотный стол или делительная головка | Диаметр, цена деления, нагрузка, высота центров |
| Установка сверла с цилиндрическим хвостовиком | Сверлильный патрон | Диапазон зажима, посадочный конус |
| Согласование разных конусов | Переходная втулка или оправка | Наружный и внутренний конусы, исполнение |
| Точная обработка отверстия | Расточная оправка или головка | Диапазон расточки, хвостовик, длина, тип отверстия |
| Нарезание внутренней резьбы | Резьбонарезной патрон | Диапазон метчиков, компенсация, крутящий момент |
Распространённые ошибки при выборе
Выбор только по названию
Две оправки для одной и той же операции могут иметь разные хвостовики, длину и способ крепления. Формулировки «для фрезерного станка» или «для сверлильного патрона» недостаточно — нужны точные присоединительные размеры.
Игнорирование биения
Даже небольшое биение влияет на диаметр отверстия, стойкость инструмента и чистоту поверхности. Для высокоточных операций необходимо учитывать суммарную погрешность шпинделя, патрона, цанги и самого инструмента.
Чрезмерный вылет
Увеличенный вылет снижает жёсткость, провоцирует вибрации и ухудшает качество обработки. Следует выбирать самое короткое исполнение, которое обеспечивает доступ к детали.
Несоответствие оборотам
Патрон, центр или оправка могут подходить по посадке, но не соответствовать частоте вращения станка. Превышение допустимой скорости небезопасно и ускоряет износ оснастки.
Неправильный крепёж для станочных пазов
Шпильки, болты, гайки и прижимы должны соответствовать размерам Т-образных пазов. Слишком маленький или неподходящий крепёж не обеспечивает надёжного удержания детали.
Использование повреждённых посадочных поверхностей
Забоины, коррозия, загрязнение и стружка на конусе вызывают перекос и биение. Перед установкой контактные поверхности нужно очистить и осмотреть.
Использование слесарных тисков вместо станочных
Слесарные тиски предназначены прежде всего для ручных работ. Для обработки на станке следует применять станочные модели, рассчитанные на соответствующие нагрузки и способ крепления.
Установка и обслуживание оснастки
Чтобы приспособления сохраняли точность и служили дольше, необходимо соблюдать базовые правила эксплуатации:
- Перед установкой очищать конусы, фланцы и опорные поверхности.
- Не удалять стружку с прецизионных посадок грубым абразивом.
- Контролировать состояние резьбы, кулачков, цанг и крепёжных элементов.
- Периодически проверять радиальное и торцевое биение индикатором.
- Соблюдать установленный момент затяжки.
- Не использовать удлинители для ключей, если это не предусмотрено изготовителем.
- Защищать точные поверхности от ударов и коррозии.
- Хранить оправки и патроны на стойках либо в индивидуальных ячейках.
- Своевременно смазывать механизмы в соответствии с инструкцией.
- Выводить из эксплуатации оснастку с трещинами, значительным износом или повреждёнными посадочными элементами.
После установки рекомендуется вручную проверить свободное вращение сборки, а первый запуск выполнять на пониженной скорости. Перед началом работы ключ токарного или сверлильного патрона обязательно извлекают.
Какая оснастка представлена в каталоге «ПМ Техно»
В разделе «Оснастка для производства» представлены приспособления для оснащения металлообрабатывающих станков и выполнения производственных операций. Ассортимент включает:
- токарные патроны и комплектующие;
- прямые кулачки;
- вращающиеся и упорные центры;
- неподвижные люнеты;
- сверлильные, фрезерные, резьбонарезные и цанговые патроны;
- цанги ER;
- оправки для насадных, торцевых и дисковых фрез;
- расточные оправки и головки;
- переходные оправки и втулки;
- станочные тиски;
- поворотные и координатные столы;
- делительные головки;
- магнитные плиты, призмы и блоки;
- крепёжную оснастку для станочных пазов;
- системы подачи СОЖ;
- регулируемые и виброизолирующие опоры;
- монтажные и вспомогательные приспособления.
Для подбора желательно заранее подготовить модель станка, фотографию или схему посадочного узла, размеры шпинделя, тип конуса и параметры используемого инструмента. Это поможет исключить несовместимость и подобрать решение под конкретную операцию.
Главное о выборе станочной оснастки
Универсальной оснастки, одинаково подходящей для всех станков и технологических задач, не существует. Выбор должен основываться на совместимости со шпинделем или рабочим столом, размерах заготовки и инструмента, необходимой точности, нагрузке и режимах обработки.
Для токарных станков особенно важны патроны, кулачки, центры и люнеты. Для фрезерных — оправки, цанговые патроны, тиски, поворотные столы и крепёж для Т-образных пазов. Для сверлильных — патроны, переходные втулки, тиски и резьбонарезные приспособления.
Правильно подобранная оснастка позволяет:
- сократить время установки и переналадки;
- повысить точность обработки;
- уменьшить вибрации;
- продлить срок службы инструмента;
- снизить вероятность брака;
- безопасно использовать возможности оборудования.
Подобрать и купить станочную оснастку для токарных, фрезерных и сверлильных станков можно в каталоге компании «ПМ Техно». Перед заказом следует сверить все присоединительные размеры и характеристики с паспортом оборудования.
Частые вопросы
Чем станочная оснастка отличается от режущего инструмента?
Режущий инструмент непосредственно снимает материал: к нему относятся резцы, фрезы, свёрла, метчики и развёртки. Оснастка устанавливает и удерживает инструмент или заготовку. Например, фреза является инструментом, а оправка или цанговый патрон — оснасткой.
Как определить конус шпинделя?
Наиболее надёжный способ — посмотреть обозначение в паспорте станка. Если документации нет, измеряют основные размеры конуса и сравнивают их со стандартными таблицами. Ориентироваться только на внешний вид не рекомендуется.
Можно ли установить оснастку через переходную втулку?
Можно, если втулка соответствует наружному конусу шпинделя и хвостовику инструмента. При этом следует учитывать увеличение вылета и снижение жёсткости. Для тяжёлой и точной обработки предпочтительно минимальное количество переходников.
Какой патрон выбрать для сверлильного станка?
Выбор зависит от посадки шпинделя или переходной оправки, диапазона диаметров свёрл, требуемой точности и рабочих нагрузок. Для частой смены инструмента удобен быстрозажимной патрон, а для операций с повышенным моментом может быть предпочтительно ключевое исполнение.
Какие тиски подходят для фрезерования?
Для фрезерных операций применяют станочные тиски с жёстким корпусом и возможностью надёжного крепления к столу. Ширину губок и раскрытие выбирают по размеру заготовки, а точность — по требованиям к обработке. Слесарные модели не являются полноценной заменой станочным тискам.
Когда нужен люнет?
Люнет используют при обработке длинной или нежёсткой детали, склонной к прогибу и вибрациям. Конкретная необходимость зависит от отношения длины к диаметру, материала, режима резания и требуемой точности.
Что важнее при выборе оправки — длина или тип хвостовика?
Сначала проверяют тип хвостовика: без совместимой посадки оправку невозможно правильно установить. После этого выбирают рабочную длину. Желательно использовать минимально возможный вылет при сохранении доступа к зоне обработки.
Рекомендуемые статьи
Прессы гидравлические: их преимущества и недостатки в
Гидравлические прессы развивают наибольшее давление со стабильными параметрами. Их прочие качества либо усреднены, либо компенсируются другими преимуществами.
Подробнее..
Станки комбинированные – экономичность, помноженная на практично
Комбинированные деревообрабатывающие станки представляют собой универсальные системы, сочетающие возможности различного специализированного оборудования (пилы, фрезерного, сверлильного, шлифовального агрегата) Служат для обработки деревянных заготовок и д
Подробнее..
Как работает фрезерный станок. Назначение
Фрезерный станок – это мощный инструмент, который позволяет создавать детали различной формы и сложности. Если вы когда-либо задумывались, как из куска металла или другого материала получается готовое изделие, то вы попали по адресу. В этом руководстве мы разберем основные принципы работы фрезерного станка, его устройство, а также затронем особенности различных типов станков. Наша цель – дать вам четкое понимание, чтобы вы могли уверенно начать осваивать это увлекательное ремесло.
Подробнее..
Как правильно выбрать фрезерный станок
Как правильно выбрать фрезерный станок: подробное руководство по выбору фрезерного станка с ЧПУ для новичков и профессионалов. Узнайте, что учитывать при выборе станка, включая задачи, материалы, серийность, конструкцию, шпиндель, ЧПУ и стоимость владения.
Подробнее..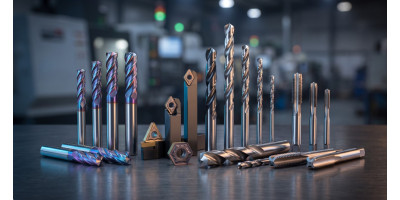
Режущий инструмент для станков: виды, материалы и правила выбора
Режущий инструмент непосредственно взаимодействует с заготовкой: отделяет припуск, формирует поверхн..
Подробнее..Рекомендуемые товары


Официальный интернет магазин компании ПМ техно в Москве. Продажа станков, инструмента, оснастки по всей России. © 2025