
Корзина
ОформитьРежущий инструмент для станков: виды, материалы и правила выбора
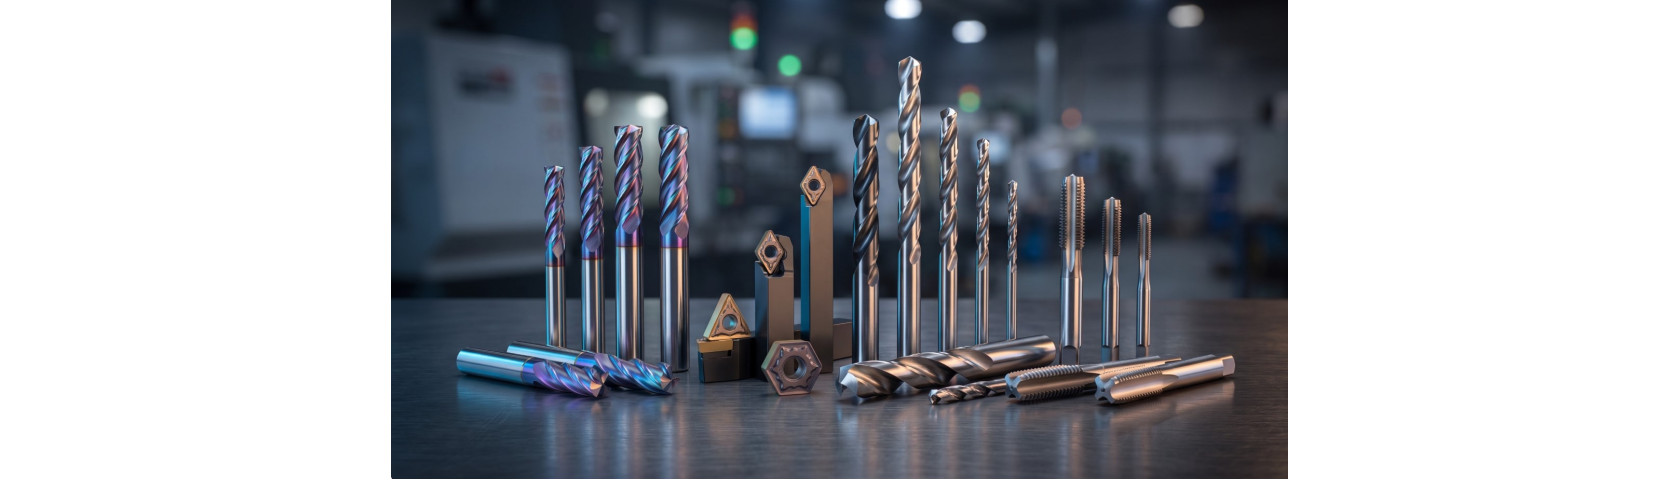
Режущий инструмент непосредственно взаимодействует с заготовкой: отделяет припуск, формирует поверхности, отверстия, пазы, резьбу и зубчатые профили. От его правильного выбора зависят производительность станка, точность размеров, шероховатость поверхности и себестоимость обработки.
Основные виды режущих инструментов различаются по назначению, конструкции, числу режущих кромок и материалу рабочей части. Для точного подбора недостаточно знать только диаметр или типоразмер. Необходимо учитывать материал заготовки, требуемую точность, режим резания, жёсткость технологической системы и особенности оборудования.
Что относится к режущему инструменту
Режущим называют инструмент, который удаляет слой материала с заготовки и превращает его в стружку. Рабочая часть имеет одну или несколько заточенных кромок. Их геометрия обеспечивает врезание в материал, отделение припуска и отвод стружки из зоны обработки.
В зависимости от операции инструмент может:
- обтачивать наружные и внутренние поверхности;
- создавать и обрабатывать отверстия;
- фрезеровать плоскости, уступы и пазы;
- нарезать наружную или внутреннюю резьбу;
- формировать зубья колёс;
- выполнять отрезку заготовок;
- обеспечивать чистовую и калибрующую обработку.
Станочный режущий инструмент работает в условиях значительных механических и температурных нагрузок. Поэтому его рабочая часть должна сохранять твёрдость при нагреве, сопротивляться износу и при этом выдерживать удары и вибрации.
Классификация режущего инструмента
Единой характеристики для классификации недостаточно. Один и тот же инструмент можно одновременно отнести к нескольким группам: например, твердосплавная концевая фреза является многолезвийным, вращающимся и цельным инструментом для фрезерования.
По технологическому назначению
По выполняемой операции выделяют следующие виды режущих инструментов:
- токарные резцы;
- сверла;
- зенкеры, зенковки и цековки;
- развёртки;
- фрезы;
- метчики, плашки, клуппы и резьбонарезные гребёнки;
- протяжки;
- пилы и ножовочные полотна;
- зуборезный инструмент.
По числу режущих кромок
Однолезвийный инструмент имеет одну основную режущую часть. К этой группе прежде всего относятся токарные, строгальные и долбёжные резцы.
Многолезвийный инструмент оснащён несколькими зубьями или кромками. Это сверла, фрезы, развёртки, зенкеры, метчики, протяжки и пилы. Нагрузка распределяется между зубьями, но результат зависит от точности изготовления и равномерности их работы.
По конструкции
В промышленности применяются:
- цельные изделия, полностью изготовленные из одного материала;
- составные конструкции, у которых рабочая и присоединительная части выполнены отдельно;
- напаянный инструмент с режущими элементами из твёрдого сплава;
- сборные модели со сменными многогранными пластинами или ножами;
- насадные инструменты, закрепляемые на оправке.
Цельные изделия обычно имеют высокую точность и жёсткость. Сборные конструкции позволяют заменять изношенные пластины или ножи без приобретения нового корпуса.
Основные виды режущих инструментов для станков
Рассмотрим основные категории с учётом выполняемых ими операций.
Резцы
Резцы применяют на токарных, расточных, строгальных и долбёжных станках. Они могут иметь цельную, напаянную или сборную конструкцию.
По назначению токарные резцы делятся на:
- проходные — для обhttps://pmtehno.ru/instrumenty/rezhuschiy-instrument/sverlaтачивания наружных поверхностей;
- подрезные — для торцов и уступов;
- расточные — для обработки отверстий;
- отрезные и канавочные;
- фасонные;
- резьбовые.
При подборе учитывают направление подачи, форму державки, размеры рабочей части, геометрию пластины и способ её крепления.
Сверла
Сверла предназначены для получения отверстий в сплошном материале, рассверливания и выполнения центровочных операций. Наиболее распространены спиральные модели с цилиндрическим или коническим хвостовиком.
Для производительной обработки и материалов повышенной твёрдости применяют твердосплавные сверла. Отверстия большого диаметра в листовом и профильном металле можно выполнять кольцевыми сверлами. Они вырезают материал по окружности, а не превращают всё сечение отверстия в стружку.
При выборе сверла важны:
- номинальный диаметр;
- рабочая и общая длина;
- форма хвостовика;
- глубина отверстия;
- материал заготовки;
- необходимость подвода смазочно-охлаждающей жидкости;
- требования к точности и шероховатости.
Зенкеры
Зенкеры используют для последующей обработки предварительно полученных отверстий. По сравнению со сверлением зенкерование позволяет повысить точность, исправить положение оси и улучшить качество поверхности.
Для интенсивных режимов обработки применяют твердосплавные зенкеры. Они обладают высокой износостойкостью, но предъявляют повышенные требования к жёсткости станка и надёжности крепления заготовки.
Зенковки и цековки
Зенкование выполняют для получения конических или цилиндрических углублений, снятия фасок и удаления заусенцев на входе в отверстие. В зависимости от оборудования и способа установки используются зенковки с цилиндрическим хвостовиком и зенковки с коническим хвостовиком.
Цековки формируют плоские опорные площадки вокруг отверстий — например, под головки болтов, гайки и шайбы. Направляющая часть помогает обеспечить соосность обработанной площадки и отверстия.
Развёртки
Развёртки применяют для чистовой обработки цилиндрических и конических отверстий. Они снимают небольшой припуск после сверления, растачивания или зенкерования и обеспечивают заданный размер, форму и качество поверхности.
Развёртки бывают:
- машинными и ручными;
- цилиндрическими и коническими;
- цельными, насадными и регулируемыми;
- с цилиндрическим или коническим хвостовиком.
Развёртывание не предназначено для исправления значительного смещения оси. Поэтому отверстие должно быть правильно подготовлено на предыдущих операциях.
Фрезы
Фрезы — многолезвийные вращающиеся инструменты. С их помощью обрабатывают плоскости, уступы, контуры, канавки, фасонные поверхности и зубчатые профили.
Распространённые типы:
- концевые;
- торцевые;
- дисковые;
- цилиндрические;
- угловые;
- шпоночные;
- фасонные;
- отрезные;
- модульные.
Твердосплавные фрезы позволяют работать на повышенных скоростях резания. Однако преимущества твёрдого сплава раскрываются только при достаточной жёсткости станка, минимальном биении и правильно подобранных режимах.
В сборных фрезах режущими элементами могут служить сменные пластины или ножи к фрезам. Такая конструкция упрощает восстановление работоспособности инструмента после износа кромок.
Инструмент для нарезания резьбы
Для внутренней резьбы применяют метчики, а для наружной — плашки и клуппы. В серийном производстве также используются резьбонарезные гребёнки.
При подборе необходимо определить:
- систему и номинальный размер резьбы;
- шаг и направление — правое или левое;
- поле допуска;
- вид отверстия — сквозное или глухое;
- обрабатываемый материал;
- ручной или машинный способ работы.
Для глухого отверстия особенно важен контролируемый отвод стружки. Скопившаяся в нижней части отверстия стружка увеличивает нагрузку и может привести к поломке метчика.
Протяжки
Протяжки представляют собой многозубый инструмент, у которого каждый последующий зуб обычно снимает часть припуска. Они применяются для обработки отверстий, шлицев, пазов и фасонных поверхностей.
Протягивание отличается высокой производительностью и позволяет за один рабочий ход получить точный профиль. При этом изготовление протяжки связано с существенными затратами, поэтому технология наиболее эффективна в серийном и массовом производстве.
Пилы и полотна по металлу
Пилы по металлу и сегменты используются для разделения заготовок, отрезки проката и выполнения пазов. Выбор шага и формы зубьев зависит от толщины стенки, площади сечения и свойств материала.
В категорию отрезного инструмента также входят ручные и машинные полотна. Слишком крупный шаг зубьев при резке тонкостенной заготовки вызывает удары и сколы, а слишком мелкий при большом сечении затрудняет размещение и удаление стружки.
Зуборезный инструмент
Зуборезный инструмент предназначен для формирования зубьев цилиндрических и конических колёс, шлицев и других профилей. В эту группу входят модульные фрезы, червячные фрезы, долбяки и шеверы.
При выборе учитывают модуль, угол профиля, количество зубьев колеса, тип передачи, класс точности и параметры станка.
Из каких материалов изготавливают режущий инструмент
Материал режущей части определяет допустимую скорость, стойкость к нагреву, сопротивление износу и способность переносить ударные нагрузки.
Инструментальные углеродистые и легированные стали
Стальные сплавы этой группы применяются преимущественно для инструмента, работающего при сравнительно невысоких скоростях. Они технологичны, хорошо обрабатываются и затачиваются, но быстрее теряют твёрдость при нагреве по сравнению с быстрорежущими сталями и твёрдыми сплавами.
Быстрорежущая сталь
Быстрорежущие стали сочетают теплостойкость, прочность и достаточную вязкость. Из них изготавливают сверла, метчики, развёртки, фрезы, протяжки и другой сложнопрофильный инструмент.
В маркировке изделий часто встречаются стали Р6М5, Р6АМ5, Р9, Р12, Р18 и кобальтосодержащая Р6М5К5. Конкретные свойства зависят от состава и термической обработки. Инструмент из быстрорежущей стали хорошо переносит переменные нагрузки и в ряде операций менее чувствителен к вибрациям, чем твёрдый сплав.
Твёрдые сплавы
Твёрдые сплавы обеспечивают высокую износостойкость и сохраняют рабочие свойства при значительном нагреве. Их применяют в виде цельного инструмента, напаянных элементов или сменных режущих пластин.
Твердосплавный инструмент позволяет повышать скорость обработки, но он менее устойчив к ударам и изгибающим нагрузкам. Для эффективной работы необходимы:
- жёсткий и исправный станок;
- надёжное крепление заготовки;
- минимальное биение;
- корректно подобранная подача;
- стабильные условия резания.
Режущая керамика
Керамические материалы обладают высокой теплостойкостью и подходят для скоростной обработки некоторых чугунов, сталей и жаропрочных сплавов. Их ограничением остаётся сравнительно низкая ударная прочность, поэтому керамика лучше работает при стабильном резании без вибраций и резких ударов.
Сверхтвёрдые материалы
Кубический нитрид бора применяется для обработки закалённых сталей, твёрдых чугунов и ряда труднообрабатываемых сплавов. Поликристаллический алмаз эффективен при работе с цветными металлами, композитами и неметаллическими материалами.
Алмазный инструмент обычно не используют для обычной обработки сталей при высоких температурах из-за химического взаимодействия углерода с железом.
Как выбрать режущий инструмент
Правильный подбор начинается не с марки материала инструмента, а с анализа всей технологической операции.
1. Определить тип обработки
Сначала устанавливают, что необходимо выполнить: сверление, фрезерование, точение, развёртывание, нарезание резьбы или отрезку. Затем определяют характер операции — черновая, получистовая или чистовая.
Для черновой обработки важны прочность кромки и возможность устойчиво снимать большой припуск. Для чистовой — точность, малое биение и геометрия, обеспечивающая требуемую шероховатость.
2. Учесть материал заготовки
Сталь, чугун, алюминиевые сплавы, медь и нержавеющие материалы по-разному образуют стружку и нагружают режущую кромку. Имеют значение не только группа материала, но и его конкретная марка, твёрдость, состояние после термообработки и наличие поверхностной корки.
Например, инструмент, устойчиво работающий по конструкционной стали, может быстро изнашиваться при обработке нержавеющего или закалённого материала.
3. Проверить совместимость со станком
Необходимо учитывать:
- тип оборудования;
- мощность и диапазон частот вращения;
- состояние шпинделя;
- доступную систему крепления;
- жёсткость станка и оснастки;
- возможность подачи смазочно-охлаждающей жидкости;
- допустимые габариты и вылет инструмента.
Длинный вылет снижает жёсткость технологической системы и повышает риск вибраций. Если уменьшить его нельзя, может потребоваться снижение режимов или применение инструмента усиленной конструкции.
4. Уточнить присоединительные размеры
Цилиндрический хвостовик должен соответствовать диапазону патрона или цанги. Конический хвостовик подбирают по номеру конуса. Для насадных фрез, развёрток и зенкеров проверяют диаметр посадочного отверстия, размеры шпоночного паза и характеристики оправки.
Номинальный размер рабочей части нельзя рассматривать отдельно от допуска. Особенно это важно при выборе развёрток, протяжек и резьбонарезного инструмента.
5. Подобрать материал рабочей части
Универсального варианта не существует:
- быстрорежущая сталь подходит для широкого круга операций и нестабильных условий;
- твёрдый сплав эффективен при производительной обработке на жёстком оборудовании;
- керамика и сверхтвёрдые материалы применяются для специализированных задач;
- сменные пластины удобны при серийной обработке и регулярной замене режущих кромок.
Оценивать следует не только цену единицы, но и стоимость обработки одной детали: стойкость, машинное время, число остановок и вероятность брака.
6. Назначить режимы резания
Даже правильно выбранный инструмент быстро выйдет из строя при ошибочных режимах. Скорость резания, подачу и глубину необходимо назначать с учётом рекомендаций производителя, материала заготовки, жёсткости системы и характера операции.
Признаками неправильного режима могут быть:
- перегрев и изменение цвета стружки;
- нарост на режущей кромке;
- сколы;
- вибрация;
- ухудшение шероховатости;
- отклонение размеров;
- ускоренный износ по задней или передней поверхности.
Типичные ошибки при выборе
Чаще всего проблемы возникают из-за следующих ошибок:
- Выбор только по размеру. Одинаковый диаметр не означает одинаковое назначение, материал и точность.
- Игнорирование типа отверстия. Например, метчик для сквозной обработки не всегда оптимален для глухого отверстия.
- Завышение режимов. Высокая скорость не гарантирует производительность, если инструмент приходится часто менять.
- Большой вылет. Он снижает жёсткость и провоцирует вибрации.
- Несоответствие инструментального материала станку. Твёрдый сплав не реализует преимущества на оборудовании с биением и недостаточной жёсткостью.
- Неправильный припуск под чистовую операцию. Избыточный припуск перегружает развёртку или зенкер, недостаточный не позволяет кромкам стабильно работать.
- Использование изношенной оснастки. Биение патрона или оправки способно сократить стойкость даже качественного инструмента.
Как продлить срок службы инструмента
Чтобы сохранить режущую способность и стабильное качество обработки, рекомендуется:
- соблюдать назначенные режимы;
- контролировать биение и состояние крепёжной оснастки;
- минимизировать вылет;
- использовать подходящую СОЖ, если это предусмотрено технологией;
- обеспечивать своевременный отвод стружки;
- не допускать ударного входа, если инструмент для него не предназначен;
- контролировать износ до возникновения сколов;
- хранить изделия так, чтобы кромки не соприкасались друг с другом;
- своевременно выполнять профессиональную переточку инструмента, допускающего восстановление.
Плановая замена изношенного инструмента обычно обходится дешевле, чем внезапное разрушение, которое может повредить заготовку, оправку и элементы станка.
Краткая памятка по подбору
| Операция | Основной инструмент | Что проверить |
|---|---|---|
| Точение | Резец | Тип операции, направление подачи, державка, материал кромки |
| Получение отверстия | Сверло | Диаметр, глубина, хвостовик, материал заготовки |
| Повышение точности отверстия | Зенкер или развёртка | Исходный размер, припуск, допуск, шероховатость |
| Снятие фаски | Зенковка | Угол, диаметр, тип хвостовика |
| Обработка опорной площадки | Цековка | Диаметр отверстия и площадки, направляющая часть |
| Обработка плоскости или паза | Фреза | Тип поверхности, размеры, число зубьев, способ крепления |
| Внутренняя резьба | Метчик | Размер и шаг, допуск, глухое или сквозное отверстие |
| Наружная резьба | Плашка или клупп | Система резьбы, размер, шаг и направление |
| Фасонный внутренний профиль | Протяжка | Профиль, припуск, длина хода и серийность |
| Отрезка | Пила или полотно | Сечение заготовки, шаг зубьев, материал |
| Нарезание зубьев | Зуборезный инструмент | Модуль, профиль, число зубьев и класс точности |
Заключение
Виды режущих инструментов определяются выполняемыми операциями: для точения применяют резцы, для получения и доводки отверстий — сверла, зенкеры и развёртки, для обработки плоскостей и пазов — фрезы, а для формирования резьбы — метчики, плашки и гребёнки.
При выборе необходимо одновременно учитывать материал заготовки, тип станка, способ крепления, требуемую точность, характер операции и рекомендуемые режимы. Такой подход помогает повысить стойкость инструмента, сократить простои оборудования и обеспечить стабильное качество деталей.
В каталоге «ПМ-Техно» представлен режущий инструмент для станков: сверла, фрезы, резцы, метчики, плашки, развёртки, зенкеры, протяжки, пилы и другие категории. Для точного подбора следует передать специалисту обозначение инструмента либо указать параметры операции, станка, заготовки и требуемого результата.
Рекомендуемые статьи
Реечные прессы: преимущества и особенности
Выбор реечного пресса зависит только от двух параметров – усилия, которое устройство обеспечивает, например 1, 2, 3 и даже 5 тонн, а также хода штока – он определяет максимальный вертикальный размер заготовки или детали.
Подробнее..
Абразивный инструмент. Основы выбора и применения
Абразивный инструмент: полный гайд по выбору и применению | Основы, безопасность, типы инструментов
Подробнее..
Виды подшипников: классификация, маркировка ГОСТ-ISO
Подробный гид по подшипникам от ПМ Техно: классификация по видам трения и нагрузкам, расшифровка маркировки ГОСТ и ISO, особенности применения и подбора сопутствующих товаров.
Подробнее..
Станочная оснастка: виды, назначение и как правильно подобрать
Подробное руководство по станочной оснастке: основные виды, особенности выбора приспособлений для токарных, фрезерных и сверлильных станков. Таблица подбора и советы специалистов
Подробнее..
Официальный интернет магазин компании ПМ техно в Москве. Продажа станков, инструмента, оснастки по всей России. © 2025